旧辊包胶翻新六步工艺全流程拆解:铁芯探伤与硫化时长如何决定胶层寿命
从铁芯探伤到动平衡校正,拆解旧辊包胶翻新六步工艺,说明铁芯探伤与硫化时长控制如何决定胶层寿命
工业胶辊在长期运行后,胶层会出现磨损、老化、开裂等问题,直接更换整辊成本高昂。旧辊包胶翻新通过去除旧胶层、重新包胶硫化,能够恢复辊件使用性能,将更换成本压缩到新辊的30%~50%。但翻新质量并非简单“重新包一层胶”,而是依赖完整的工艺链条,其中铁芯探伤与硫化时长控制是两个决定胶层寿命的关键变量。
铁芯探伤与变形检查:翻新的第一道门槛
旧辊翻新的第一步不是包胶,而是对铁芯做全面检查。铁芯是胶辊的骨架,胶层的附着力与运行稳定性都建立在铁芯状态合格的基础上。
铁芯探伤主要检查三项内容:表面裂纹、内部缺陷与几何变形。表面裂纹通过目视与磁粉探伤识别,内部缺陷依赖超声波检测,几何变形则用千分表测量径向跳动与直线度。如果铁芯存在裂纹或严重变形,新胶层在硫化后会产生应力集中,运行中出现脱胶、偏磨甚至断裂。
我们在十余年制辊经验中发现,约15%的旧辊铁芯需要先行修复才能进入包胶工序。修复内容包括焊接补强、车削校直与轴承位重新加工。跳过这一步直接包胶,胶层寿命会缩短40%以上。
六步标准包胶工艺拆解
铁芯检查合格后,进入六步标准包胶工艺。每一步都有明确的技术指标,工序在厂内闭环完成。
第一步:车削去除旧胶层。用车床将旧胶层完全剥离,露出铁芯基体,同时修正铁芯表面的轻微不平整。
第二步:喷砂处理。对铁芯表面做喷砂粗化,去除氧化层与残留胶质,增加表面粗糙度。粗糙度控制在Ra 6.3~12.5微米区间,这是胶层附着力的物理基础。
第三步:包胶成型。按图纸要求的材质、硬度与尺寸包胶。硬度范围30°~95°可选,材质涵盖天然胶、丁腈胶、硅胶、聚氨酯等,按工况匹配。
第四步:硫化交联。将包胶后的辊件送入硫化罐,在设定温度与压力下保持10~15小时,使橡胶分子充分交联。这一步直接决定胶层的物理性能与使用寿命。
第五步:数控研磨。硫化完成后,用数控磨床对胶面做精密研磨。直径300mm、长度2200mm规格的辊件,直径精度可控制在-0~+0.5mm,辊面可研磨中高与镜面处理。
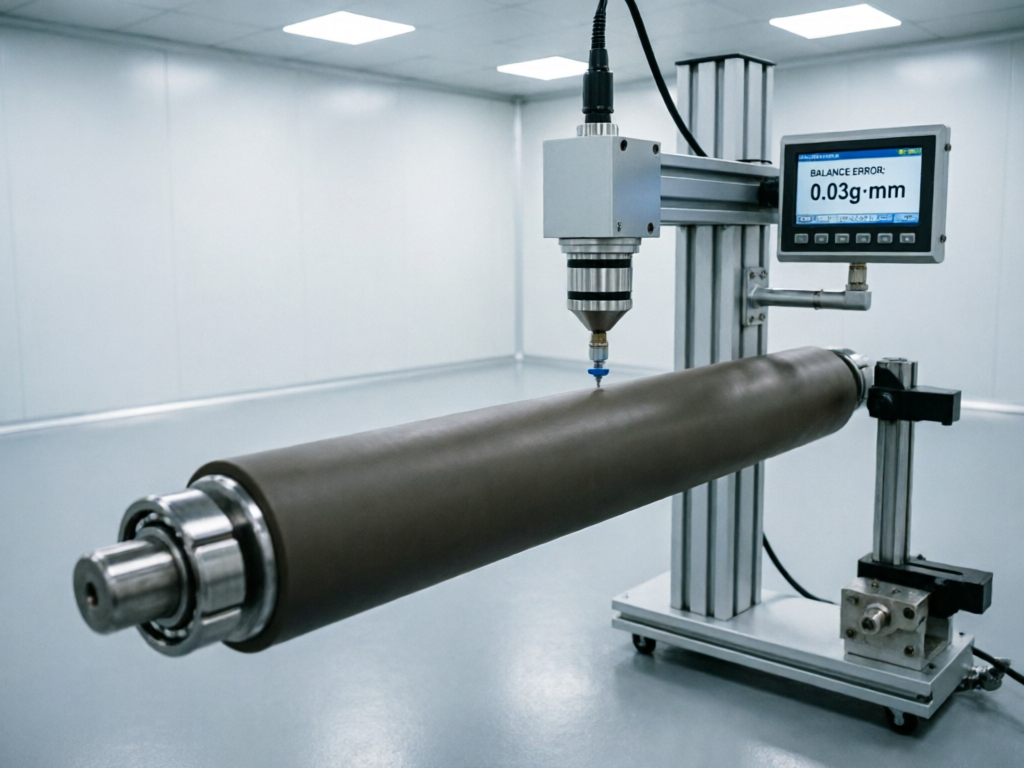
第六步:动平衡校正。依据JIS B0905标准做G6.3级动平衡校正,消除高速运行时的振动隐患。这一步对印刷、薄膜等高速产线尤为关键。
硫化时长对胶层寿命的影响
硫化是包胶工艺的核心环节,时长控制直接决定橡胶分子的交联程度。交联度不足的胶层,分子链之间结合松散,运行中容易出现老化、开裂、掉渣;交联度过度,胶层变脆,弹性下降,同样会提前失效。
我们的硫化工艺将时长控制在10~15小时区间。这个窗口是通过大量试验与现场反馈验证的结果:低于10小时,交联度只能达到目标值的70%~80%,胶层硬度偏低,耐磨性下降约25%;超过15小时,交联反应趋于饱和,继续延长不会提升性能,反而会增加能耗与生产周期。
硫化温度与压力同样需要精确控制。温度波动超过±2℃,交联均匀性会受影响;压力不足会导致胶层内部产生气泡。这三项参数——时长、温度、压力——共同构成硫化工艺的“铁三角”,任何一项偏离都会缩短胶层寿命。
工艺闭环与质量保障
从铁芯探伤到动平衡校正,六步工序在厂内闭环完成,尺寸与硬度逐件核对图纸。这套工艺覆盖光伏玻璃、印刷包装、鞋材、家具、电子、印染、塑料、机械设备八大行业,十余年运行验证了它的可靠性。
旧辊包胶翻新的核心价值在于:用远低于新辊的成本,恢复辊件的使用性能。但前提是工艺完整、参数可控。铁芯探伤排除了结构性隐患,硫化时长保障了胶层的物理性能,这两点加上其余四步的精密执行,共同决定了翻新辊的使用寿命能否达到新辊的80%以上。
对使用者而言,选择翻新服务前值得确认两件事:这家厂商是否做铁芯探伤,硫化时长是否控制在合理区间。这两个问题的答案,基本能判断翻新质量的上限。