WORKSHOP & EQUIPMENT
车间设备
从铁芯处理到数控研磨与动平衡校正,工序在厂内闭环完成,尺寸与硬度逐件核对图纸。
首页车间设备
车间部分设备与工序
每一道工序都直接影响胶辊的附着强度、尺寸精度与使用寿命。以下为厂内主要加工环节。
01
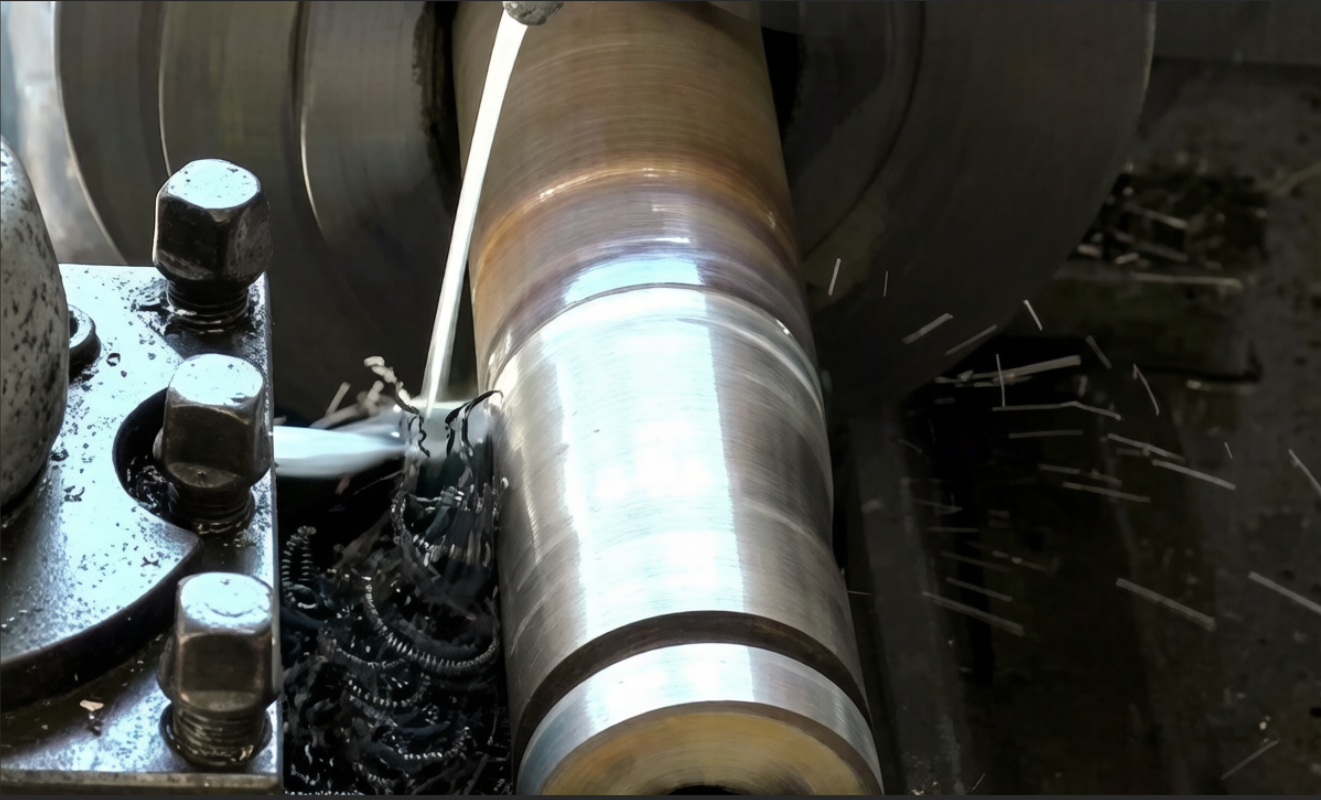
车削加工
- 工序用途铁芯车削、轴头加工与旧辊除胶
- 加工范围辊径与辊长可按设备机架定制加工
- 品质作用保证铁芯同心度,为后续包胶提供合格基面
02
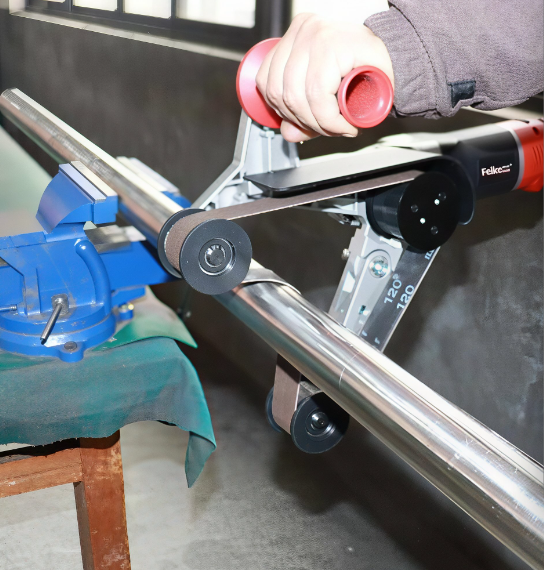
铁芯处理与喷砂
- 工序用途清洗油污、表面粗糙处理与喷砂
- 加工范围按铁芯材质选择不同性质的砂料
- 品质作用加大铁芯与胶层粘合面积,提升包胶附着力
03
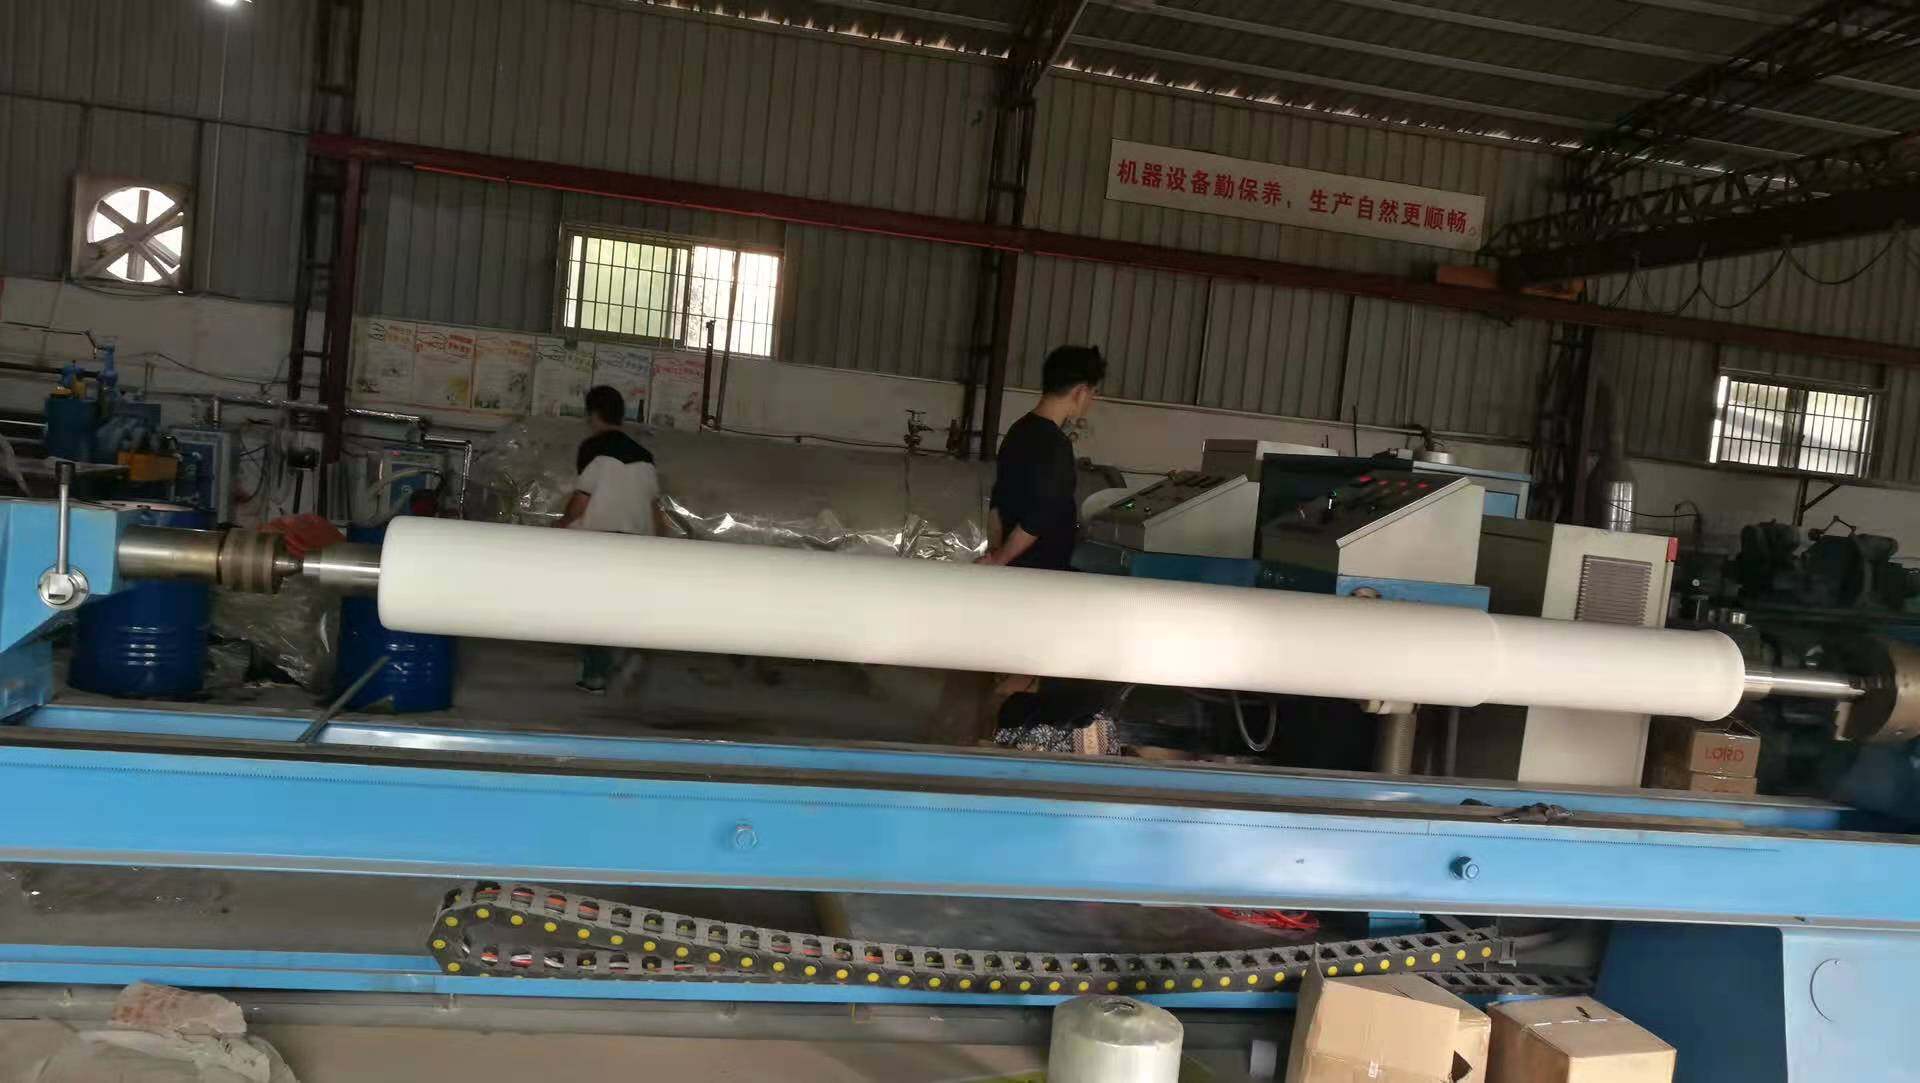
包胶成型
- 工序用途按工况要求包覆橡胶、聚氨酯、硅胶或 EPDM
- 加工范围胶层厚度常规约 20mm,可按工况增减
- 品质作用胶料配方决定耐油、耐温、耐酸碱与耐磨表现
04
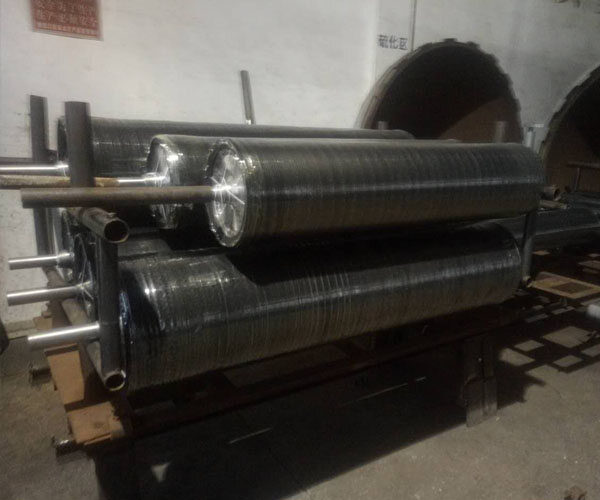
硫化
- 工序用途包胶后进入硫化,使胶层与铁芯紧密粘合
- 加工范围常规硫化时间 10~15 小时
- 品质作用充分交联避免胶层脱胶、起泡与物性低落
05
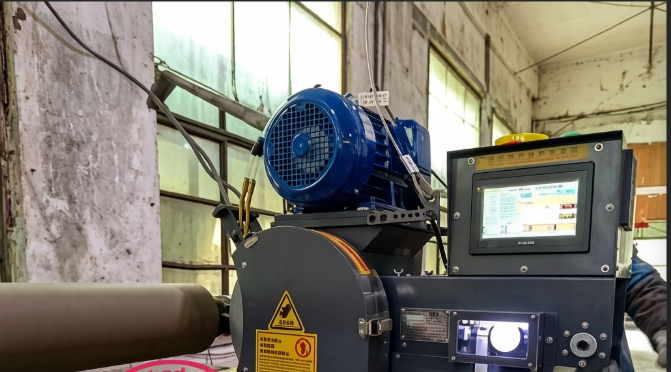
数控研磨
- 工序用途按客户要求尺寸与形状打磨辊面
- 加工范围直径 300mm、长度 2200mm 规格精度 -0~+0.5mm
- 品质作用表面要求高的辊件采用数控磨床做镜面研磨
06
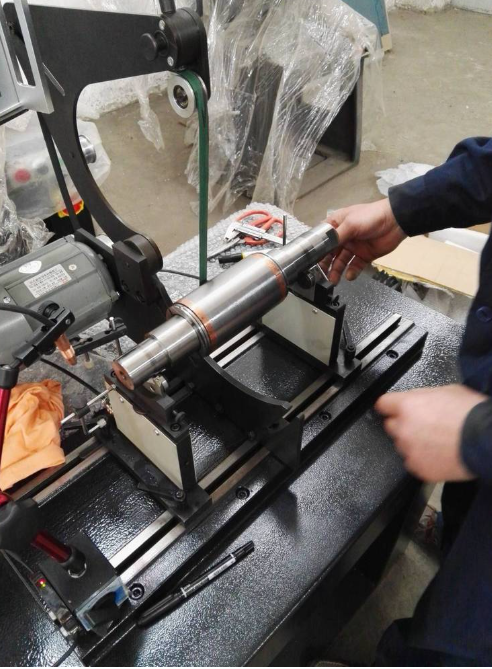
动平衡校正
- 工序用途回转体均衡性能校正
- 加工范围轻用途做静平衡,重载高速用途做动平衡
- 品质作用依据 JIS B0905 一般做 G6.3 级校正,减少高速抖动
07
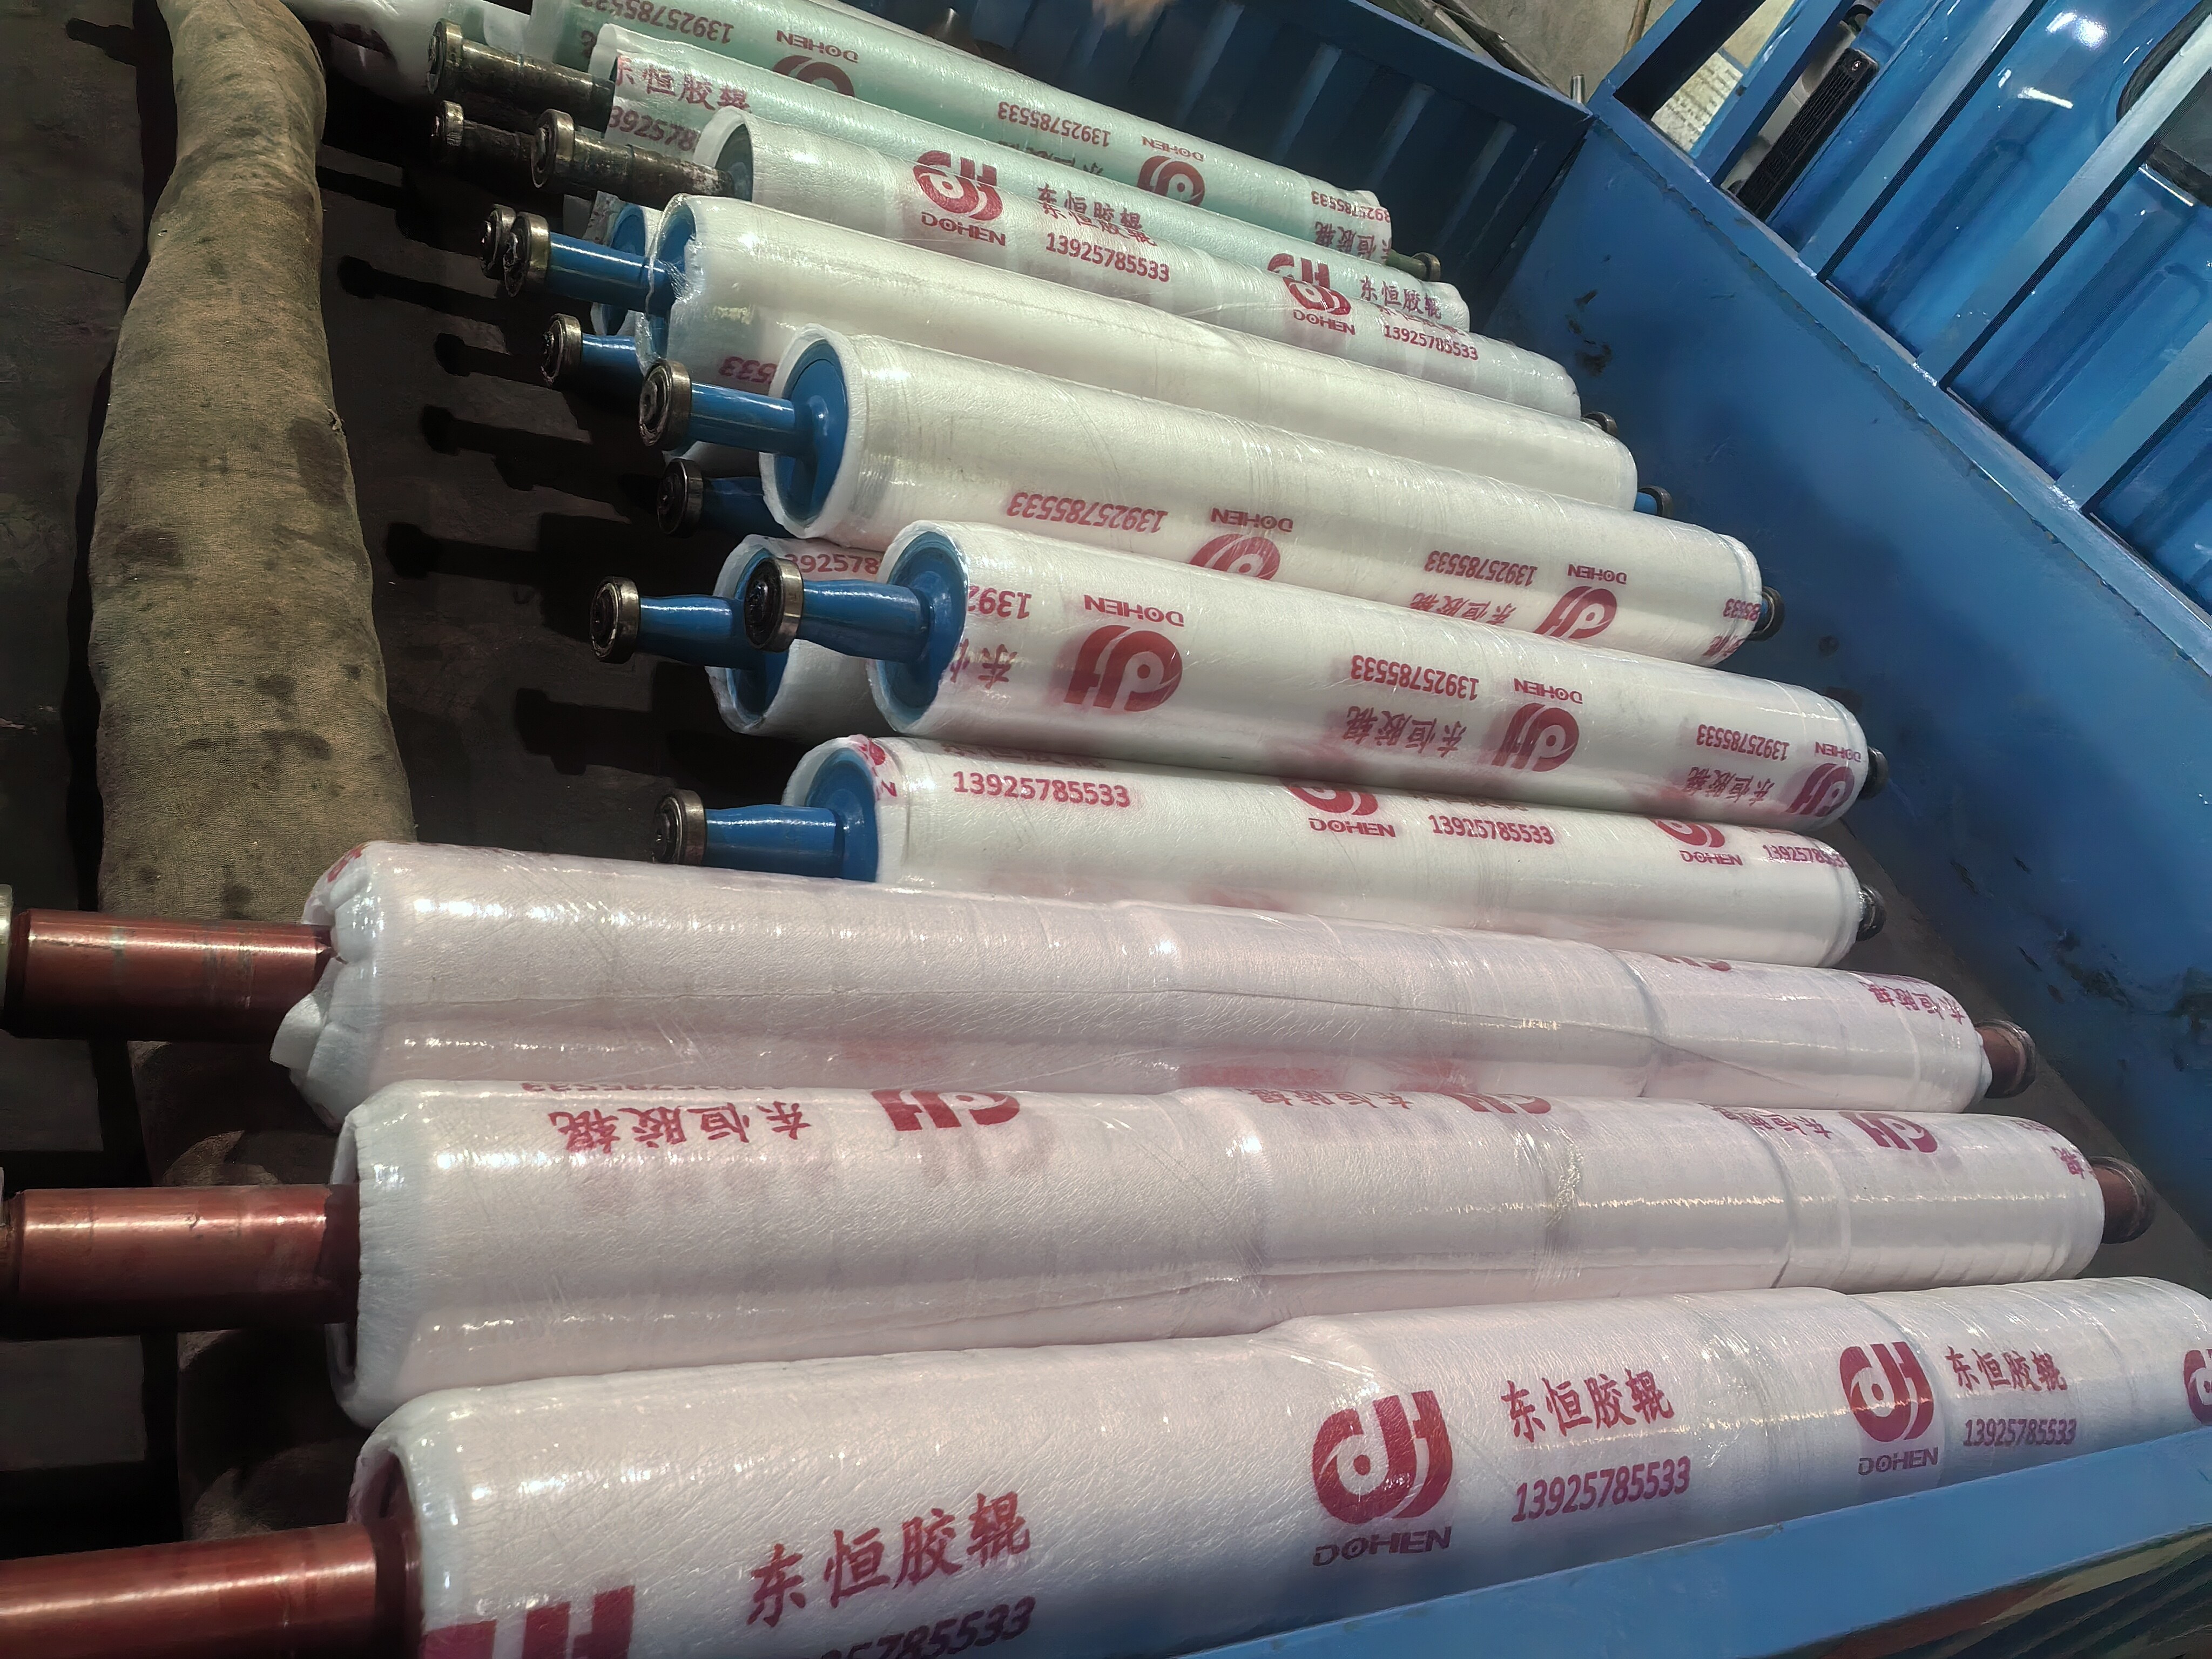
检验与包装
- 工序用途尺寸、硬度、辊面外观检验后包装发货
- 加工范围逐件核对图纸尺寸与硬度要求
- 品质作用辊面用新闻纸包覆保护,避免运输磕碰与受压变形
胶辊包胶加工工艺流程
客户提供胶辊铁芯,由我厂完成包胶与打磨,按要求加工成指定尺寸、颜色与硬度。
01
清洗铁芯
新铁芯清除表面油污;旧铁芯去除旧胶层并清洗残胶
02
表面粗糙处理
对铁芯表面做粗糙处理,加大与包胶的粘合面积
03
喷砂处理
按铁芯材质选择砂料喷砂,使胶与铁芯粘合更牢固
04
包胶
按要求包覆橡胶、聚氨酯或硅胶,达到不同工况性能
05
硫化
常规 10~15 小时硫化,使铁芯与胶层紧密粘合
06
打磨
按要求尺寸形状打磨,高要求辊件做数控镜面研磨
硫化时间
10~15 小时
充分交联,避免脱胶与物性低落
直径精度
-0~+0.5mm
直径 300mm / 长度 2200mm 规格
动平衡
G6.3 级
依据 JIS B0905,重载高速做动平衡